


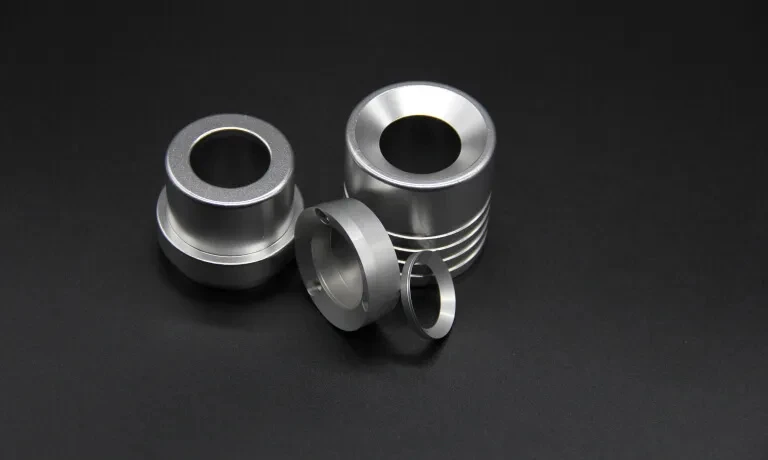
نظرة عامة على القدرات
|
المعلمة |
مواصفة |
|
نطاق التسامح |
±0.01 مم إلى ±0.05 مم نموذجيًا؛ أكثر صرامة على الميزات الهامة |
|
منصات الآلة |
مطاحن CNC ذات 3 محاور و4 محاور و5 محاور |
|
الحد الأقصى لحجم الشغل |
ما يصل إلى 1200 × 800 × 600 ملم |
|
نطاق الدفعة |
النموذج الأولي (1-10 قطع) للإنتاج (الآلاف) |
|
المهلة النموذجية |
7-15 يوم عمل |
درجات المواد وإرشادات الاختيار
تتصرف درجات الفولاذ المختلفة بشكل مختلف تمامًا تحت القاطع. 304 ويظل 304L بمثابة العمود الفقري لمكونات الاتصال الصناعية والغذائية العامة-بسبب توازنها بين مقاومة التآكل وقابلية التشغيل النسبي. 316 ويضيف 316L الموليبدينوم لتحسين مقاومة الكلوريدات والهجوم الكيميائي، مما يجعلها الاختيار الافتراضي للأجهزة البحرية والمعدات الصيدلانية؛ كما أنها تعمل أيضًا-بقوة أكبر، لذا يجب ضبط هندسة الأداة ومعدلات التغذية وفقًا لذلك. 17-4يبدأ الرقم الهيدروجيني بشكل أكثر ليونة في المحلول-ويمكن أن يتم تصليده بالترسيب-بعد المعالجة للوصول إلى مستويات قوة عالية مفيدة للأجزاء الهيكلية. 430 يوفر خيارًا مغناطيسيًا أقل-من حيث التكلفة عندما تكون متطلبات التآكل معتدلة.
نقوم بمراجعة المتطلبات الوظيفية لكل جزء أثناء سوق دبي المالي بحيث تتوافق الدرجة المحددة مع احتياجات الأداء والقدرة العملية على التصنيع. تؤثر خصائص التوصيل الحراري وتطور الصلابة وتكوين الرقاقة على خطة العملية النهائية لتصنيع الفولاذ المقاوم للصدأ بدقة.
التحكم في التشويه في أجزاء-الجدار الرقيقة
عندما ينخفض سمك الجدار إلى أقل من 1.5 مم تقريبًا، فإن التثبيت التقليدي والإزالة القوية للمخزون تنتج دائمًا صفحة ملتوية قابلة للقياس. يؤدي الاهتزاز الناتج عن أزواج القاطع إلى القسم الرفيع، والضغط المتبقي الناتج عن إزالة المواد إلى ظهور الجزء. يبدأ نهجنا بالتثبيت: خراطيش مفرغة للألواح المسطحة أو الفكوك الناعمة المخصصة التي تنشر قوة التثبيت على مساحة كبيرة بدلاً من تركيزها في نقاط قليلة. تتم بعد ذلك إزالة المخزون في طبقات يتم التحكم فيها مع تقليل الارتباط الشعاعي بحيث تظل قوى القطع منخفضة. تمت كتابة مسارات الأدوات للحفاظ على حمل الشريحة المستمر وتجنب التغييرات المفاجئة في الاتجاه التي تثير الاهتزاز. في أغلفة الأجهزة الطبية وأجهزة الاستشعار الأكثر أهمية، نقوم بإدخال عمليات تخفيف الضغط المتوسط-بمجرد إزالة الجزء الأكبر من المادة. تنتج هذه الطرق المدمجة بشكل روتيني أجزاء طحن CNC مخصصة من الفولاذ المقاوم للصدأ بجدران رقيقة تصل إلى 0.5 مم مع الحفاظ على التسطيح ودقة الأبعاد.
استراتيجيات الخيوط للفولاذ المقاوم للصدأ
يتم إنتاج كل من الخيوط المترية والموحدة إلى 6H/6g أو فئات مماثلة. لقد أصبح طحن الخيط هو طريقتنا المفضلة لغالبية المكونات المقاومة للصدأ. يولد مسار الأدوات الحلزوني المستمر قوى لحظية أقل من دورة النقر، مما يقلل من فرصة العمل على تقوية جوانب الخيط ويقلل من خطر كسر الأداة في الثقوب المسدودة. يمكن لنفس الأداة أن تقطع الخيوط الداخلية والخارجية، وتكون تصحيحات درجة الصوت أو القطر البسيطة واضحة ومباشرة. يتم الاحتفاظ بالنقر في الثقوب الضحلة ذات الحجم الكبير-حيث يهيمن وقت الدورة. يختار المبرمجون الطريقة بعد مراجعة حجم الخيط والعمق ودرجة المادة وكمية الطلب، مما يضمن بقاء العملية قوية بدلاً من مجرد اختيار الخيار الأسرع بشكل افتراضي.

مكافحة تصلب العمل
إن تصلب السطح السريع الذي يحدث عندما يتشوه السطح المقاوم للصدأ من الناحية البلاستيكية هو أكبر سبب منفرد لفشل الأداة المبكر وسوء تشطيب السطح. بمجرد أن تتشكل طبقة صلبة، يجب أن يقطع الممر التالي المواد التي تكون أصلب بكثير من الكتلة، مما يؤدي إلى تسريع التآكل وتوليد المزيد من الحرارة. نحن نتقدم في هذه الدورة من خلال اختيار أدوات كربيد حادة وإيجابية- مع طلاءات TiAlN أو AlCrN، وتشغيل سرعات القطع عادة ما بين 80 و150 م/دقيقة لـ 304/316 (تم ضبطها نزولاً لـ 17-4PH)، والحفاظ على معدل تغذية مرتفع بما يكفي بالنسبة لعمق القطع بحيث تقطع الأداة دائمًا تحت الجلد المتصلب مسبقًا. يعمل سائل التبريد ذو الضغط العالي الموجه بدقة على منطقة القطع على إزالة الحرارة والرقائق قبل أن تتمكن من -إعادة تصلب السطح. تعمل مسارات الأدوات التكيفية على الحد من المسكن أو الاحتكاك. يحافظ هذا المزيج على استقرار منطقة القطع ويحافظ على سلامة السطح حتى في الأجزاء المصنوعة من الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي متعددة العمليات.
تسلسل التصنيع
يتبع كل أمر تسلسلًا متحكمًا فيه. تخضع الرسومات أو نماذج CAD أولاً لمراجعة سوق DFM للتأكد من قابلية التصنيع والتسامح والتكديس-وملاءمة المواد. يتبع ذلك برمجة CAM واختيار الأدوات، وبعد ذلك يتم قص الجزء الأول من-المقال وقياسه بالكامل. تتم عملية طحن الإنتاج على آلات مخصصة للأعمال المقاومة للصدأ، مع -فحوصات أثناء العملية على فترات زمنية محددة. تتم عملية إزالة الحواف إما يدويًا أو بطرق آلية، متبوعة بالمعالجة السطحية المحددة -التخميل، أو التلميع الكهربائي، أو التشطيبات الأخرى. يتم التحقق من الأبعاد الحرجة على جهاز قياس الإحداثيات وتوثيقها. يتم بعد ذلك تنظيف الأجزاء وحمايتها وتعبئتها للشحن. يؤدي سير العمل هذا إلى نتائج متسقة سواء كانت الكمية عبارة عن نموذج أولي واحد أو مجموعة إنتاج متعددة-آلاف-قطعة من مكونات الفولاذ المقاوم للصدأ المُشكَّلة بواسطة CNC.
نظام الجودة والتوثيق
تعمل المنشأة بموجب نظام إدارة الجودة ISO 9001. يتم تزويد كل دفعة من الفولاذ المقاوم للصدأ بشهادة مطحنة تتوافق مع EN 10204 3.1. تقارير فحص الأبعاد وشهادات المواد وبيانات تشطيب السطح- المصاحبة لكل شحنة. في عمليات الإنتاج الأطول، نطبق التحكم الإحصائي في العمليات بحيث تظل القدرة مرئية ومستقرة بمرور الوقت.
التطبيقات النموذجية
تنطلق المكونات الدقيقة المصنوعة من الفولاذ المقاوم للصدأ من أجهزتنا للأجهزة الطبية والأدوات الجراحية، -ومعدات معالجة الأغذية والمعدات الصيدلانية، والأجهزة البحرية والبحرية، -وصمامات العمليات الكيميائية وتركيباتها، والأجهزة التحليلية. إن متطلبات النظافة والتوثيق في هذه القطاعات مفهومة جيدًا، ويمكن إعداد الحزم الداعمة وفقًا لذلك.
لماذا تختار هذا المصنع
تشكل الخلية المخصصة المصنوعة من الفولاذ المقاوم للصدأ والمجهزة بمنصات محاور -حديثة وأنظمة تبريد عالية الضغط -وقدرة CMM داخلية- جوهر قدرتنا. في أحد البرامج التمثيلية لشركة تصنيع الأجهزة الطبية من المستوى -1، تعرضت مبيتات أجهزة الاستشعار 316L الرفيعة الجدار- للتشوه بشكل متكرر تحت التركيبات التقليدية لدى المورد السابق. من خلال التحول إلى التثبيت الفراغي، وإزالة المخزون من طبقات، وخطوة تخفيف الضغط المتوسط-، قمنا بتقليل الخردة من أكثر من 18% إلى أقل من 2% مع الحفاظ على الاستواء المطلوب وتسليم دفعة الإنتاج الأولى قبل أسبوعين من الجدول الزمني الداخلي للعميل. وقد تم تحقيق نتائج مماثلة في-أجسام الصمامات ذات الحجم الكبير 304 والتركيبات البحرية شديدة التآكل. وبالتالي، يحصل العملاء على حل المشكلات الفنية في وقت مبكر من البرنامج وإمدادات مستمرة مستقرة من مصنع طحن الفولاذ المقاوم للصدأ المصمم للتوسع من النموذج الأولي إلى الإنتاج المستدام.
التعليمات
س: ما هي درجات الفولاذ المقاوم للصدأ التي يمكنك تصنيعها؟
ج: تتم معالجة 304، 304L، 316، 316L، 17-4PH و430 بانتظام. يمكن تقييم درجات دوبلكس مختارة وسبائك أخرى بمجرد توفر الرسومات ومتطلبات الأداء.
س: ما الخطوات العملية التي تمنع -أجزاء الجدار الرقيقة من التشوه؟
ج: يعمل التثبيت الفكي المفرغ أو الناعم على توزيع قوة التثبيت، ومسارات الأدوات ذات الطبقات ذات العمق نصف القطري المنخفض مما يحد من قوى القطع، ويتم إدخال تخفيف الضغط المتوسط عندما يقل سمك الجدار عن 1 مم تقريبًا. تسمح هذه التدابير بإنتاج جدران موثوقة يصل سمكها إلى 0.5 مم.
س: ما هي التسامح واقعية؟
ج: تتراوح القدرة النموذجية من ±0.01 مم إلى ±0.05 مم اعتمادًا على حجم الميزة والهندسة ودرجة المادة. يمكن الحفاظ على الميزات المهمة بشكل أكثر إحكامًا عند تطبيق تحسين العملية والتحقق النهائي من CMM.
س: كيف يتم التحكم في تصلب العمل عمليا؟
ج: الأدوات الحادة ذات الشكل الهندسي الإيجابي، ومعلمات القطع التي تحافظ على الأداة أسفل الطبقة الصلبة، ومبرد الضغط العالي الموجه- يشكلان الدفاع الأساسي. تتم كتابة مسارات الأدوات أيضًا لتجنب الاحتكاك أو المكوث.
س: متى يفضل الطحن بالخيط على التنصت؟
ج: يتم اختيار الطحن الملولب لمعظم تطبيقات الفولاذ المقاوم للصدأ لأنه يولد قوى أقل، ويحسن تشطيب الجوانب، ويقلل من خطر الكسر في الثقوب العمياء أو العميقة. ويظل النقر متاحًا للثقوب الضحلة- ذات الحجم الكبير حيث يكون وقت الدورة هو الاهتمام السائد.
س: ما هي المهل الزمنية المتوقعة؟
ج: يتم شحن معظم طلبات النماذج الأولية والطلبات الصغيرة-في غضون 7 إلى 12 يوم عمل. تتم جدولة كميات الإنتاج الأكبر وفقًا للحجم والتعقيد خلال فترة العمل الإجمالية التي تتراوح من 7 إلى 15 يوم عمل؛ ويمكن ترتيب فتحات المعجلة عند الحاجة.
الوسم : خدمات طحن الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي، الصين خدمات طحن الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي المصنعين والموردين والمصنع, التصنيع بخمسة محاور, خدمات الطحن بخمسة محاور, نماذج أولية مصنعة باستخدام تقنية CNC, مكونات الطحن المعقدة, خدمات التصنيع باستخدام الحاسب الآلي حسب الطلب, خدمات الطحن الدقيق


